Vyhledávání

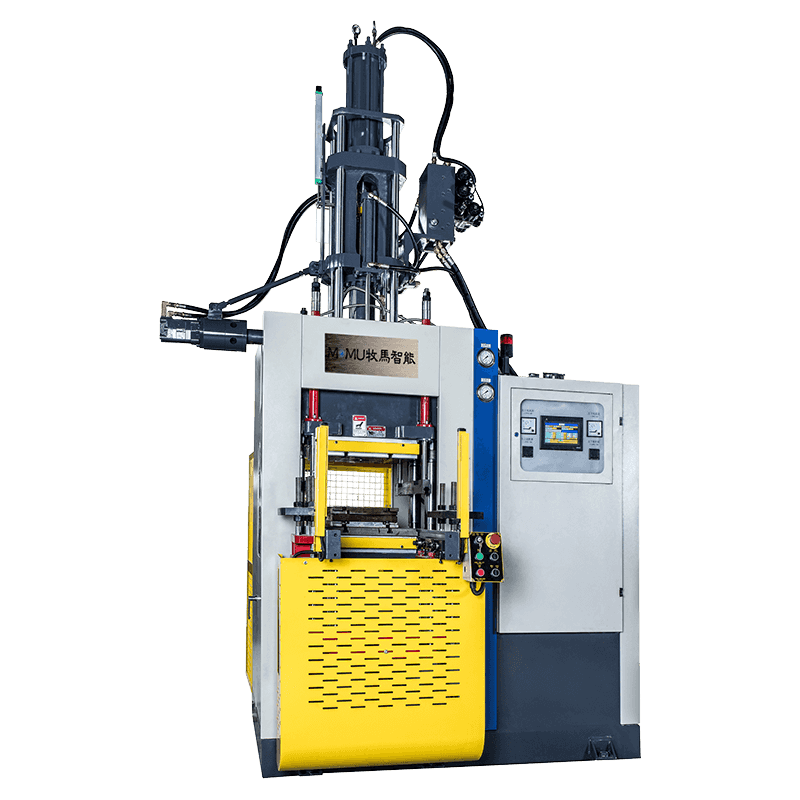
Jak funguje vstřikovací stroj na pryž
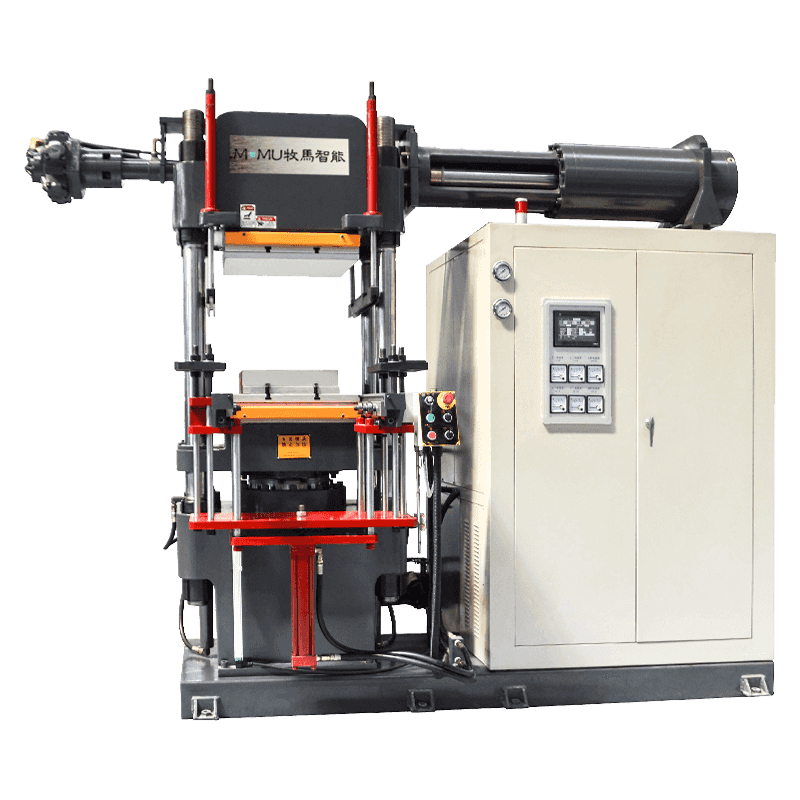
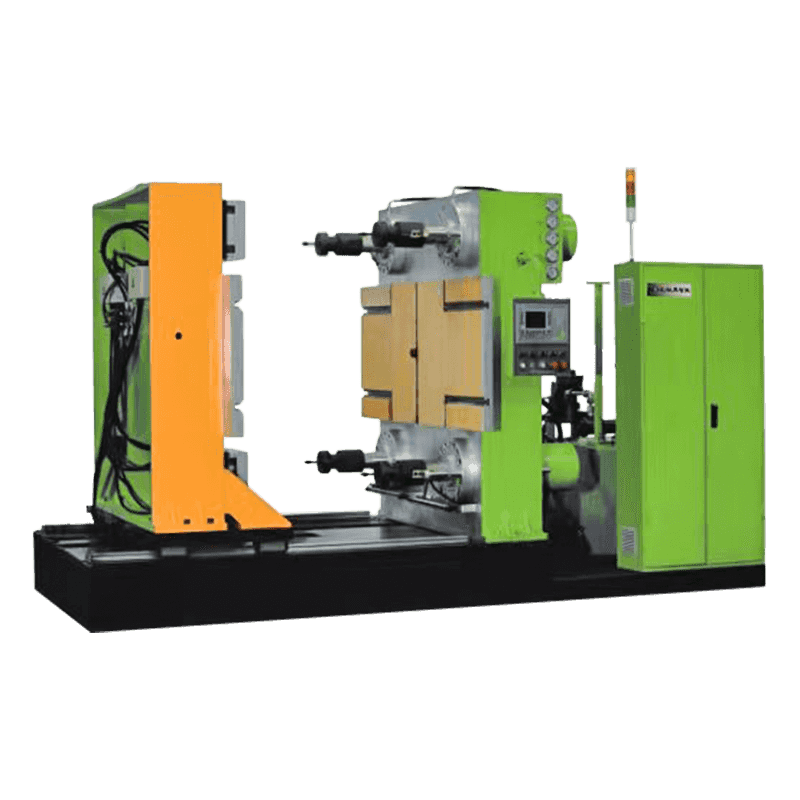
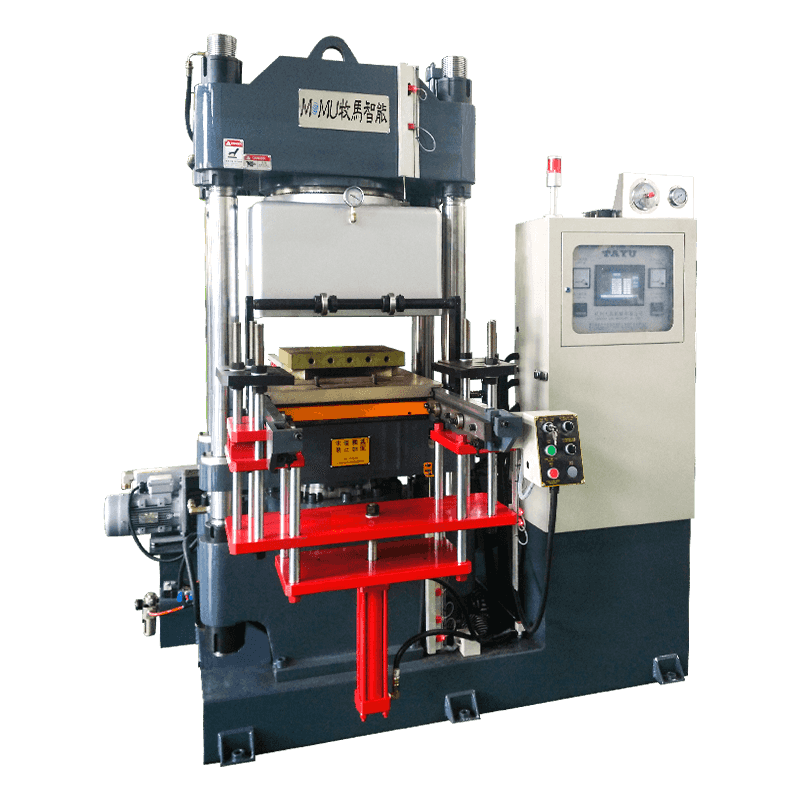
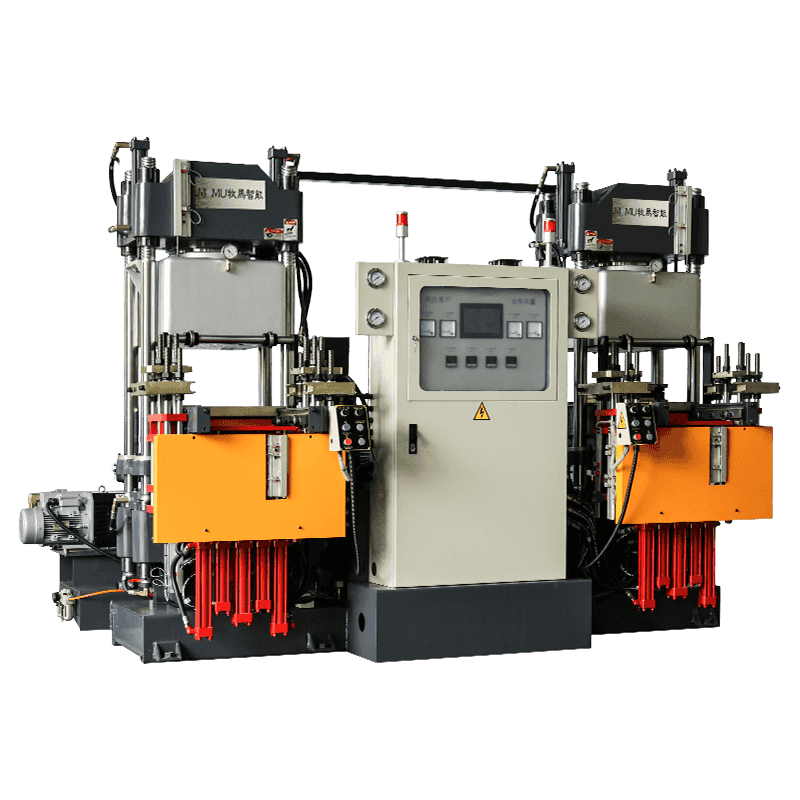
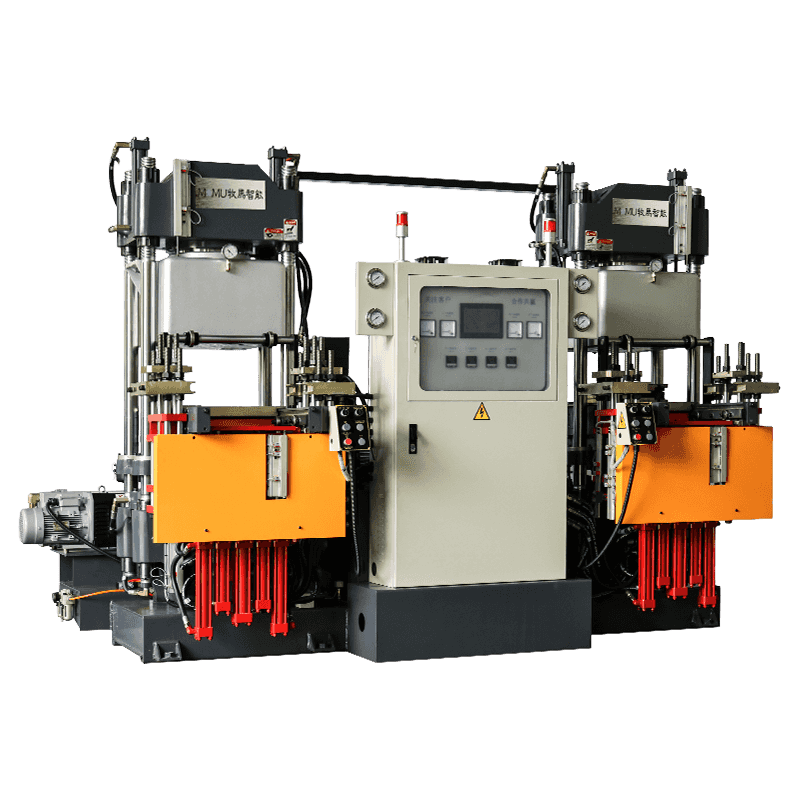
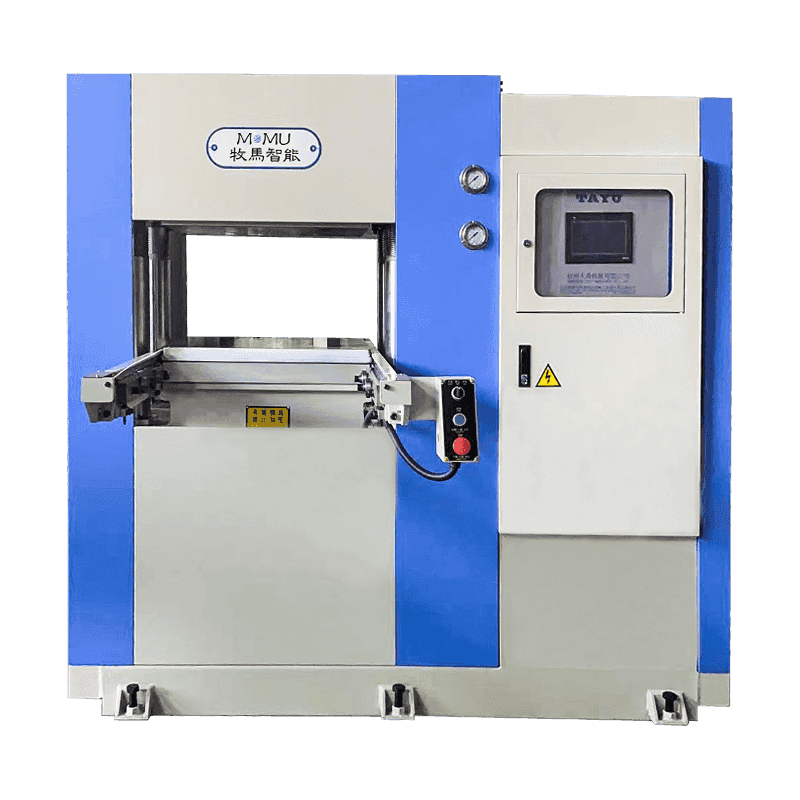
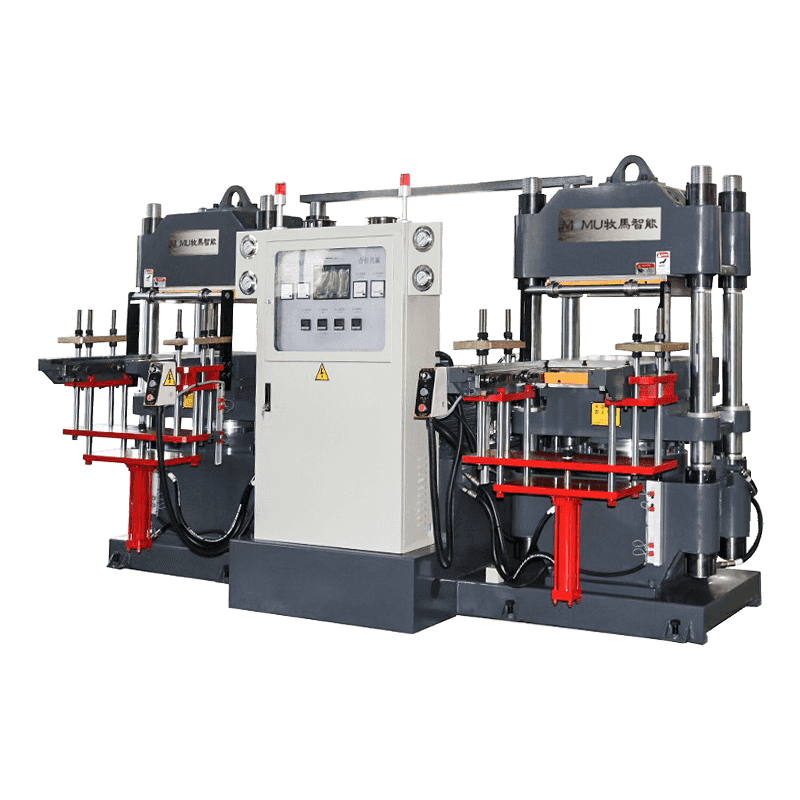
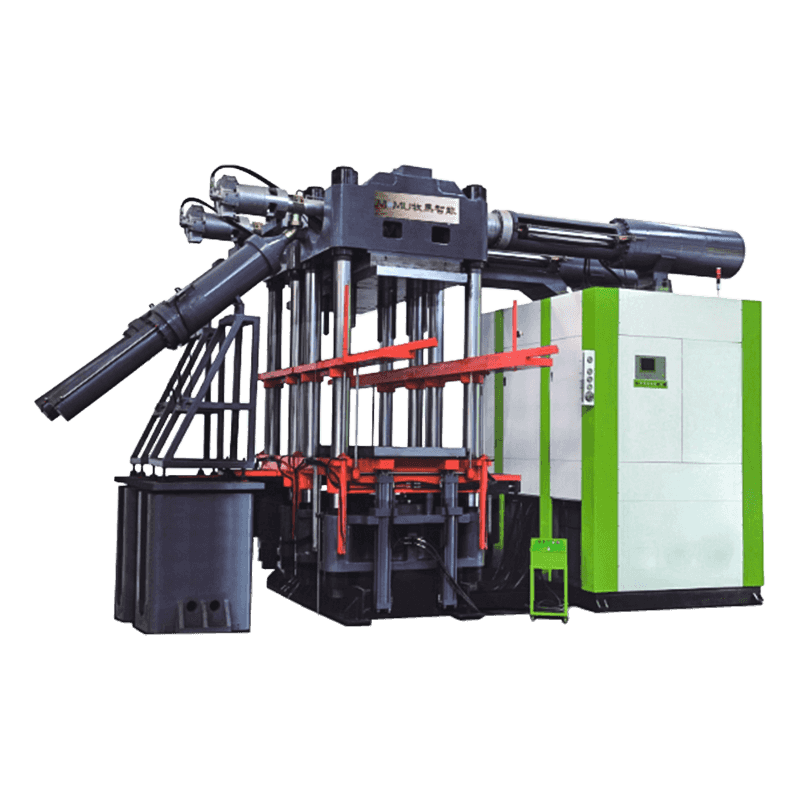
A gumový vstřikovací stroj přeměňuje surovou pryžovou směs na hotové díly vytlačením zahřátého materiálu do uzavřené formy pod vysokým tlakem. Na rozdíl od lisování, které se opírá o ruční plnění formy a delší cykly vytvrzování, vstřikování automatizuje podávání materiálu, plastifikaci a kontrolu výstřiku, což má za následek rychlejší časy cyklů a konzistentnější rozměry dílů ve velkých výrobních sériích.
Proces začíná, když surový kaučuk, obvykle ve formě proužků nebo pelet, vstupuje do vyhřívaného sudu přes násypku. Rotující šnek uvnitř válce míchá a plastifikuje materiál, když se pohybuje vpřed, vytváří tlak, dokud není připraven ke vstřikování do uzavřené dutiny formy. Jakmile se forma naplní, stroj udržuje tlak, zatímco pryž vytvrzuje teplem, načež se forma otevře a hotový díl se automaticky vysune.
Základní komponenty, které zvyšují výkon
Pochopení hlavních součástí vstřikovacího stroje na pryž pomáhá operátorům a kupujícím vyhodnotit kvalitu zařízení a předvídat potřeby údržby dříve, než problémy ovlivní výrobu.
Vstřikovací jednotka
Ve vstřikovací jednotce je umístěn šnek a válec odpovědné za tavení a vytlačování pryžové směsi do formy. Konstrukce šroubu, teplotní zóny válce a rychlost vstřikování ovlivňují, jak rovnoměrně materiál vyplní složité dutiny, aniž by zachycoval vzduch nebo zanechával dutiny.
Upínací systém
Upínací systém drží poloviny formy pohromadě během vstřikování a vytvrzování a odolává vnitřnímu tlaku generovanému při vyplňování dutiny pryží. Nedostatečná upínací síla může způsobit přerušování nebo rozměrové nepřesnosti, takže tonáž stroje musí odpovídat velikosti formy a složitosti vyráběného dílu.
Řídicí systém
Moderní stroje používají programovatelné ovladače pro řízení teploty, tlaku a načasování během každého cyklu. Tato úroveň kontroly snižuje variace mezi jednotlivými záběry a umožňuje operátorům ukládat parametry pro různá čísla dílů, což urychluje přechody mezi výrobními zakázkami.
Výhody oproti tradičním metodám formování
Výrobci, kteří přecházejí z lisování nebo přetlačování na lisování vstřikováním, obvykle zaznamenávají zlepšení v několika provozních oblastech, zejména při výrobě středních až velkých objemů pryžových součástí.
- Kratší časy cyklů díky automatickému podávání materiálu a přesnému řízení záběru
- Snížené plýtvání materiálem, protože vstřikování dodává pouze objem potřebný na jeden výstřel
- Lepší rozměrová konzistence napříč velkými výrobními dávkami
- Nižší nároky na pracovní sílu, protože nakládání a vyhazování jsou z velké části automatizované
- Vylepšená povrchová úprava a méně defektů, jako jsou vzduchové kapsy nebo neúplné výplně
Společné aplikace napříč odvětvími
Gumové vstřikovací stroje vyrábějí komponenty pro širokou škálu odvětví, kde záleží na přesnosti a opakovatelnosti. Automobiloví výrobci je používají pro těsnění, těsnění a pouzdra, zatímco výrobci zdravotnických prostředků se na ně spoléhají u úchytů, zarážek a dalších součástí vyžadujících těsné tolerance. Výrobci spotřebního zboží také používají vstřikované pryžové díly pro položky, jako jsou rukojeti, nárazníky a ochranné kryty, kde je nezbytná konzistentní kvalita u tisíců jednotek.
Porovnání vstřikování, komprese a přetlačování
Níže uvedená tabulka ukazuje srovnání vstřikování pryže se dvěma dalšími běžnými metodami vstřikování, což výrobcům pomáhá rozhodnout, který proces vyhovuje jejich výrobním cílům.
| Faktor | Vstřikování | Lisování lisováním | Přetlačovací lisování |
| Doba cyklu | Krátký | Dlouhé | Mírný |
| Materiální odpad | Nízká | Vysoká | Mírný |
| Úroveň automatizace | Vysoká | Nízká | Mírný |
| Nejlepší pro | Vysoká Volume | Jednoduché díly | Přesné díly |
Postupy údržby, které prodlužují životnost stroje
Důsledná údržba udržuje vstřikovací lis na pryž v provozu efektivně a zabraňuje nákladným prostojům. Opotřebení šroubu a hlavně je třeba pravidelně kontrolovat, protože nánosy nebo rýhy mohou časem ovlivnit tok materiálu a kvalitu dílu. Topná tělesa a teplotní senzory také vyžadují pravidelnou kalibraci, aby se zajistilo, že proces vytvrzování zůstane přesný v každém cyklu.
Péče o plísně
Formy by se měly po každé výrobě vyčistit, aby se odstranily zbytky pryže, které mohou ovlivnit povrchovou úpravu budoucích dílů. Zejména ventilační kanály vyžadují pravidelnou pozornost, protože zablokované ventilační otvory často způsobují zachycení vzduchu a neúplné naplnění.
Hydraulické a elektrické systémy
Rutinní kontroly hladiny hydraulické kapaliny, těsnění a elektrických spojů pomáhají předcházet neočekávaným poruchám. Mnoho výrobců plánuje preventivní údržbu spíše na základě počtu cyklů než na základě kalendářního času, protože opotřebení stroje více koreluje s používáním než s uplynulými dny.
Výběr správného stroje pro váš provoz
Výběr vstřikovacího stroje na pryž zahrnuje přizpůsobení upínací tonáže, velikosti výstřelu a konstrukce šroubu konkrétním vyráběným dílům. Zařízení provádějící zakázky s velkým množstvím a malým objemem mohou upřednostňovat funkce rychlého přechodu a flexibilní řídicí systémy, zatímco zařízení vyrábějící velké dávky jednoho dílu se často zaměřují na maximalizaci rychlosti cyklu a minimalizaci plýtvání materiálem.
Úzká spolupráce s dodavateli zařízení na přezkoumání geometrie dílu, očekávaného objemu výroby a dostupné podlahové plochy může pomoci zúžit správnou velikost a konfiguraci stroje a nakonec podpořit efektivnější a spolehlivější dlouhodobou výrobu.