Vyhledávání

Pokud jste někdy zachytili ten slabý ostrý nádech připáleniny odnášející se z teplého sudu, již znáte problém Vstřikovací stroj FIFO je postaven k řešení. Sloučeniny kaučuku a silikonu nejsou jako termoplasty. Začínají se léčit ve chvíli, kdy se setkají s teplem, a každá další minuta, kterou sloučenina stráví čekáním v teplém sudu, ji posune o něco blíž ke stavu, kdy už nebude proudit tak, jak by měla. FIFO, zkratka pro první dovnitř, první ven, si vypůjčil princip ze skladové logistiky a aplikuje jej uvnitř vstřikovací jednotky: materiál, který vstoupil do sudu jako první, by měl být také materiálem, který se jako první dostane do formy.
Co FIFO skutečně znamená uvnitř stroje na vstřikování pryže
V každodenní konverzaci zní FIFO jako zdravý rozum. V konstrukci stroje popisuje konkrétní vnitřní uspořádání. Směs vstupuje do plastifikační zóny, je ohřívána a homogenizována a poté je tlačena dopředu do formy ve stejném pořadí, v jakém dorazila. Nic se nezdržuje v rohu sudu a čeká, až na něj přijde řada.
Ne každá vstřikovací jednotka se takto chová. V konvenčním provedení šneku s vratným pohybem vykonává jeden šnek dvě práce: plastifikuje směs a vstřikuje ji. Jak se šroub otáčí a zatahuje, materiál se hromadí před špičkou a část tohoto materiálu tam může zůstat během několika cyklů. Přední strana šroubu se stává malým rezervoárem, kde je starší směs opakovaně zatlačována zpět a míchána s čerstvou směsí. To je výhodné pro výrobce strojů a dokonale přijatelné pro mnoho plastů, ale guma je mnohem méně shovívavá.
Tyto dvě úlohy odděluje jednotka FIFO. Plastifikace probíhá na jednom místě, vstřikování probíhá na jiném a objem směsi, který mezi nimi čeká, zůstává malý a předvídatelný.
Jak vstřikovací jednotka FIFO pohybuje materiálem, krok za krokem
Procházení jednoho cyklu usnadňuje představu rozdílu. Na dvoustupňové jednotce FIFO sekvence obvykle vypadá takto:
- Krmení. Sloučenina je vtažena do plastifikačního šneku nebo ucpávky a posouvá se vpřed za řízeného střihu a teploty.
- Plastifikování. Šnek se otáčí, změkčuje a homogenizuje směs, aniž by ji nechal dosáhnout vytvrzovací teploty.
- Převod. Odměřený objem prochází do samostatné vstřikovací komory umístěné před pístem. Tato komora se plní čerstvě každý cyklus.
- Injekce. Plunžr se posune a vrazí celý výstřel do dutiny jedním plynulým tahem, takže první materiál dovnitř je první materiál skrz bránu.
- Zotavení. Píst se zatáhne, šroub připraví další dávku a cyklus se znovu spustí s v podstatě prázdnou vstřikovací komorou.
Protože se komora vyprazdňuje při každém výstřelu, doba setrvání jakékoli dané částice je krátká, opakovatelná a snadno odhadnutelná, což je přesně to, co guma citlivá na teplo potřebuje.
Vstřikovací jednotky FIFO a non-FIFO vedle sebe
Rozdíl se na typovém štítku objeví jen zřídka. Zobrazuje se ve zprávách o šrotu, křivkách tlaku v dutině a jak často musí operátor proplachovat hlaveň. Níže uvedená tabulka shrnuje, kde se tyto dva návrhy obvykle rozcházejí.
| Bod srovnání | Vstřikovací jednotka FIFO | Vstřikovací jednotka bez FIFO |
|---|---|---|
| Doba zdržení materiálu | Krátké a opakovatelné; každý záběr je nový objem | Delší a nerovnoměrné; materiál v blízkosti špičky šroubu může zůstat horký po několik cyklů |
| Riziko popálení | Nižší, protože historie tepla je řízena | Vyšší, zejména při pomalých cyklech |
| Konzistence hmotnosti střely | stabilní; píst vytlačí definovaný objem | Může se unášet, když se mění polštář před šroubem |
| Vyléčit stav u brány | Uniforma přes střelu | Proměnná; starší materiál může být již částečně zpracován |
| Šrot a blesk | Obvykle nižší u velkých nebo tenkostěnných dílů | Často vyšší a hůře předvídatelné |
| Přechod a čištění | Jednodušší; zůstává málo zbytkové sloučeniny | Vyžaduje důkladné pročištění mezi sloučeninami |
| Typicky nejlépe sedí | Směsi citlivé na teplo, dlouhé dráhy toku, díly kritické jakosti | Jednoduché díly s krátkým cyklem vyrobené z robustních sloučenin |
Které sloučeniny a díly získávají nejvíce z FIFO
FIFO se vyplatí vždy, když má směs úzké bezpečnostní okno mezi dobře tekoucí a začátkem tuhnutí. Do této kategorie patří vysoce konzistentní silikonový kaučuk, přírodní a nitrilový kaučuk s rychlými urychlovači a směsi plněné aditivy citlivými na teplo. Když je vstřikovací zdvih pomalý, protože část je velká nebo část stěny je tenká, válec bez FIFO dodá materiálu na přední straně šroubu další minuty tepla, o které nikdy nepožádal. Jednotka FIFO tuto proměnnou odstraní.
Geometrie dílu je také důležitá. Dlouhé vodicí lišty, nástroje s více dutinami a díly s velkou tloušťkou stěny prodlužují dobu mezi plastifikací a vyplněním dutiny. Olejová těsnění, rohy těsnících pásků, silikonové izolátory a dutá pouzdra jsou dobrými příklady práce, kde se předvídatelná tepelná historie projeví jako méně krátkých záběrů a stabilnější rozměry. Stejná logika platí i pro vstřikování tekuté silikonové pryže , kde je materiál ještě citlivější na čas při teplotě než pevná pryž.
Přizpůsobení jednotky uspořádání vašeho stroje
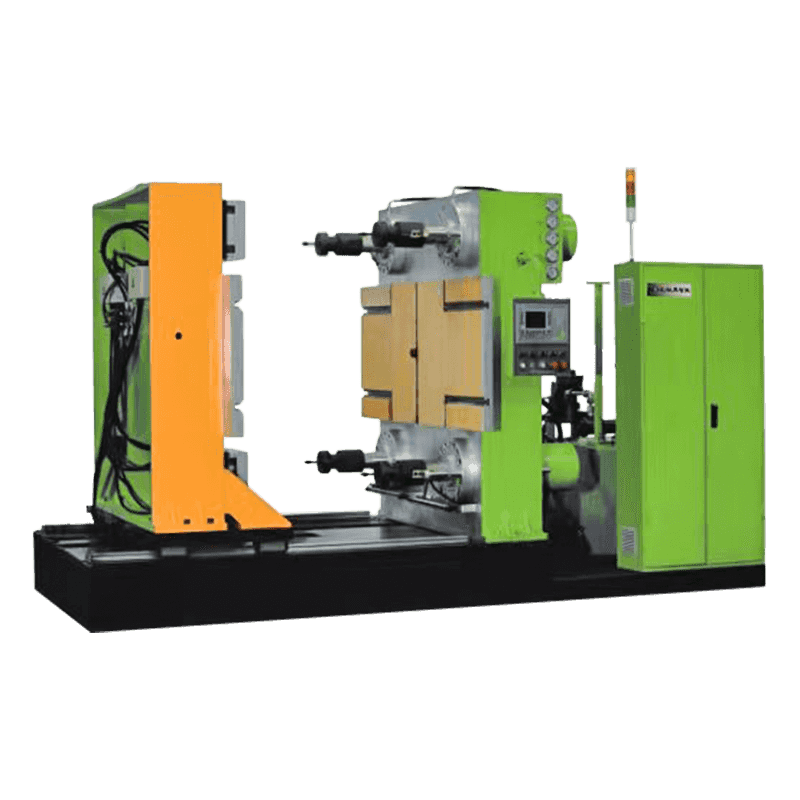
Princip vstřikování je jen polovina rozhodnutí. To, jak stroj sedí ve vašem závodě a jak jsou nakládány díly, často určuje, zda jednotka FIFO poskytuje očekávanou výhodu. Pokud obsluha vkládá břitové destičky nebo kovová pouzdra ze strany a forma se otevírá vodorovně, horizontální stroj se vstřikovací jednotkou FIFO udržuje nakládací gesto i cestu materiálu jednoduché.
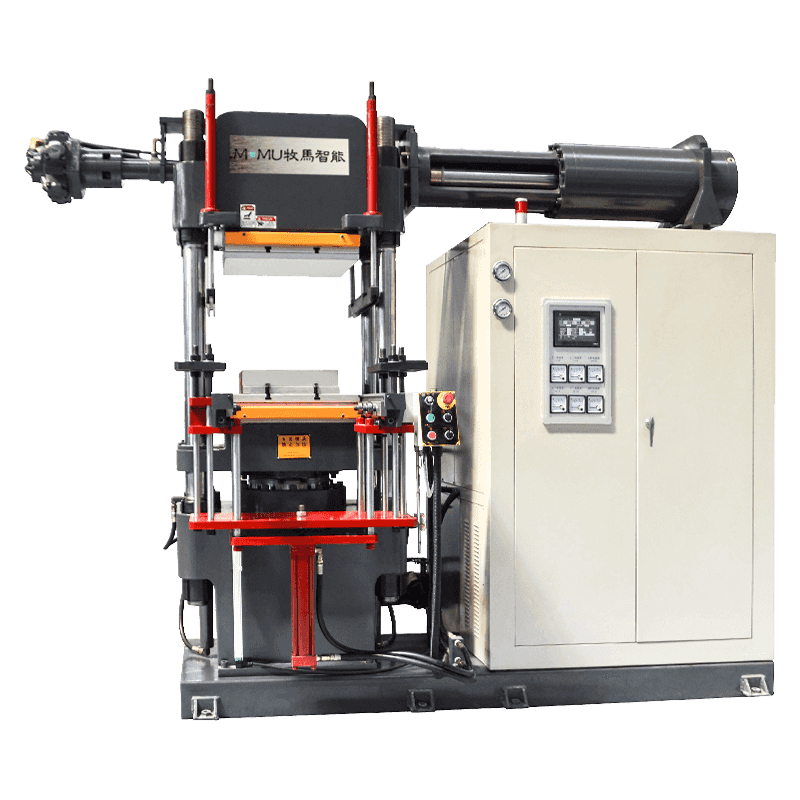 Horizontální vstřikovací lis na pryž a silikon Horizontální vstřikovací stroj na pryž a silikon se vstřikováním FIFO, konstrukcí studeného vtoku a přesným řízením objemu vstřikování pro automatizovanou přesnou výrobu. Zobrazit produkt →
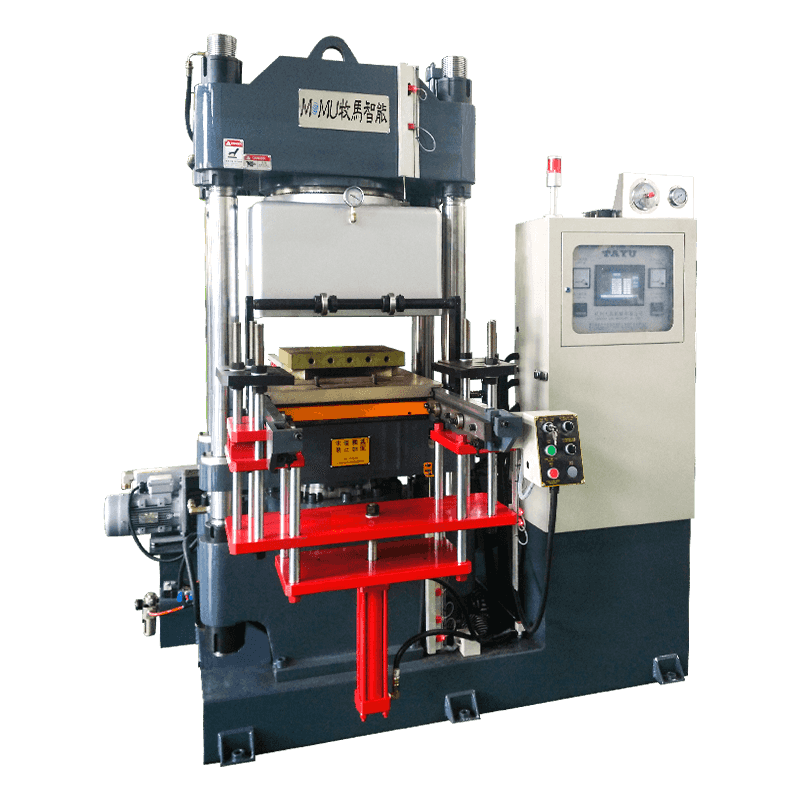
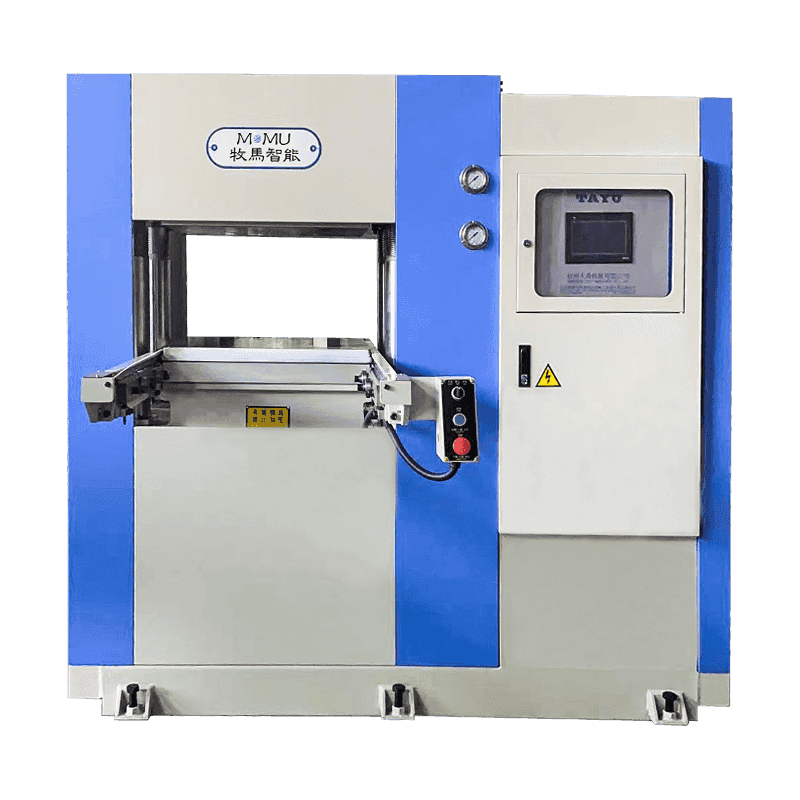
Vertikální stroje jsou vhodné pro pracoviště, kde by měla být dělicí linka rovnoběžná s podlahou, jako je výroba s těžkými břitovými destičkami nebo buňky, kde je lis umístěn uvnitř větší montážní linky. Vertikální jednotka FIFO umožňuje gravitaci pomáhat s umístěním vložky a zároveň udržuje plastifikaci a vstřikování oddělené.
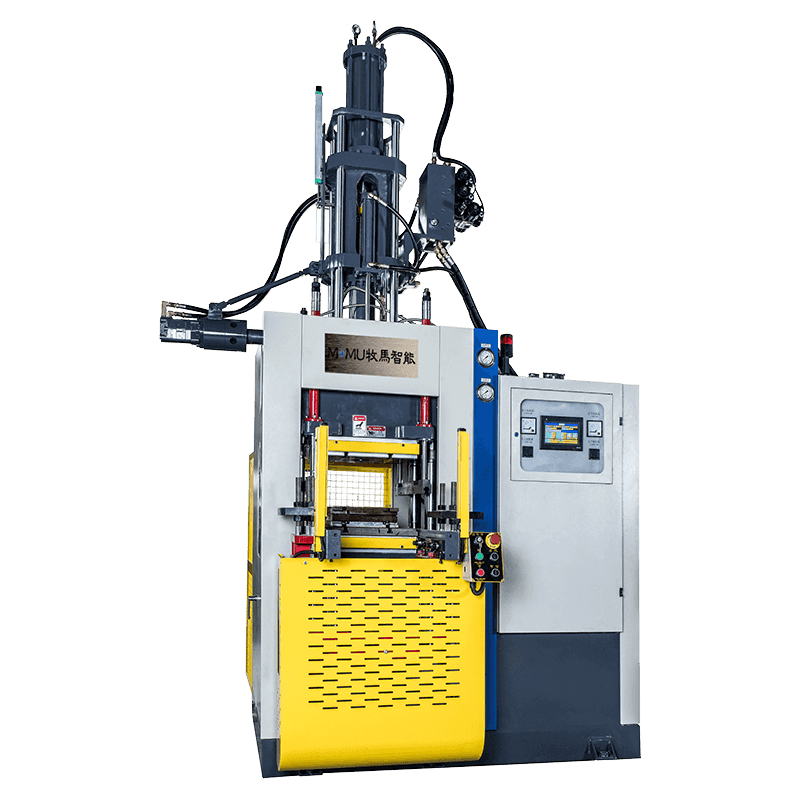 Vertikální vstřikovací lis na pryž a silikon Vertikální vstřikovací stroj na pryž a silikon pro přesné složité díly s rychlým vstřikováním, vysokým tlakem a pokročilým ovládáním pro konzistentní výrobu. Zobrazit produkt →
Výběr vstřikovacího stroje FIFO pro váš závod
Když porovnáte nabídky, vstřikovací jednotka si zaslouží stejnou pozornost jako upínací síla a velikost desky. Zeptejte se, kolik směsi je ve vstřikovací komoře mezi výstřely, jak dlouho tento materiál zůstává teplý a jak stroj zvládá zastavený cyklus. Jednotku, která se po každém výstřelu čistě vyprázdní, je mnohem snazší restartovat než jednotku, která za sebou nechává horký polštář.
Pomáhá také zkontrolovat praktická čísla: maximální objem výstřelu proti vaší nejtěžší části, kapacita plastifikace v porovnání s dobou cyklu a zda zóny kontroly teploty odpovídají směsi, kterou používáte nejčastěji. Stejně důležité je, co se stane po porodu. Dodavatel s vlastním servisním týmem a sítí náhradních dílů si udrží výhodu FIFO naživu roky, zatímco stroj zakoupený pouze na základě ceny o ni může přijít během měsíců. Odtud pochází náš vlastní přístup, když jsme postavili zařízení na vstřikování pryže pro lisy s velmi odlišnými směsmi a rodinami dílů.
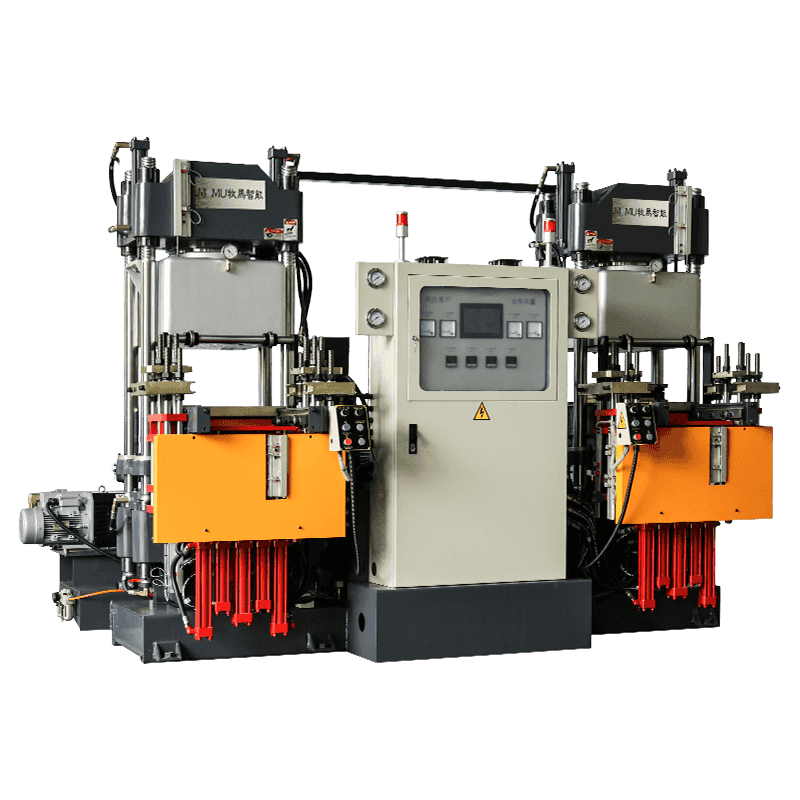
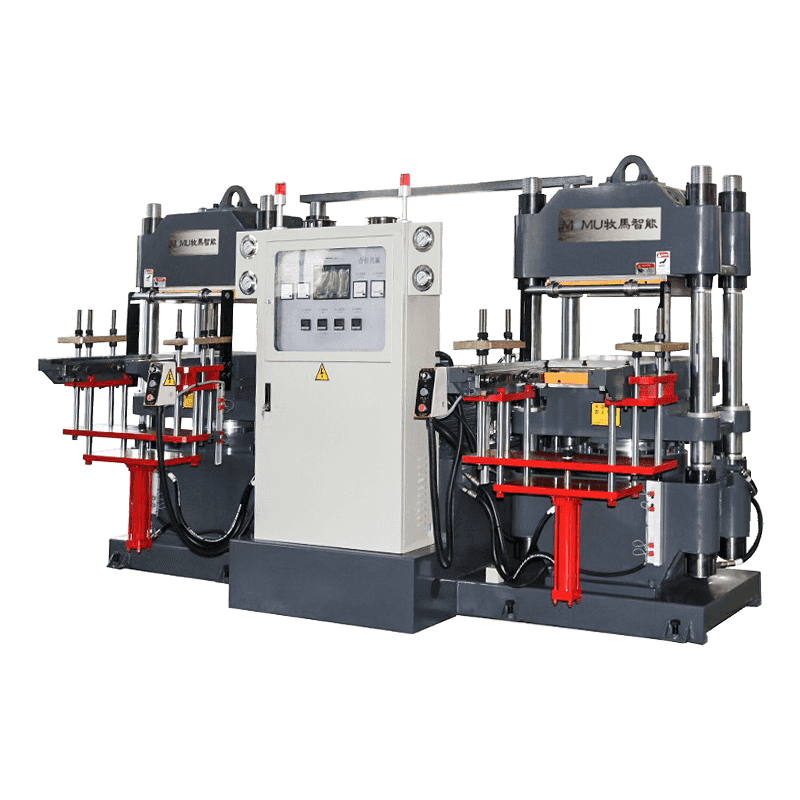
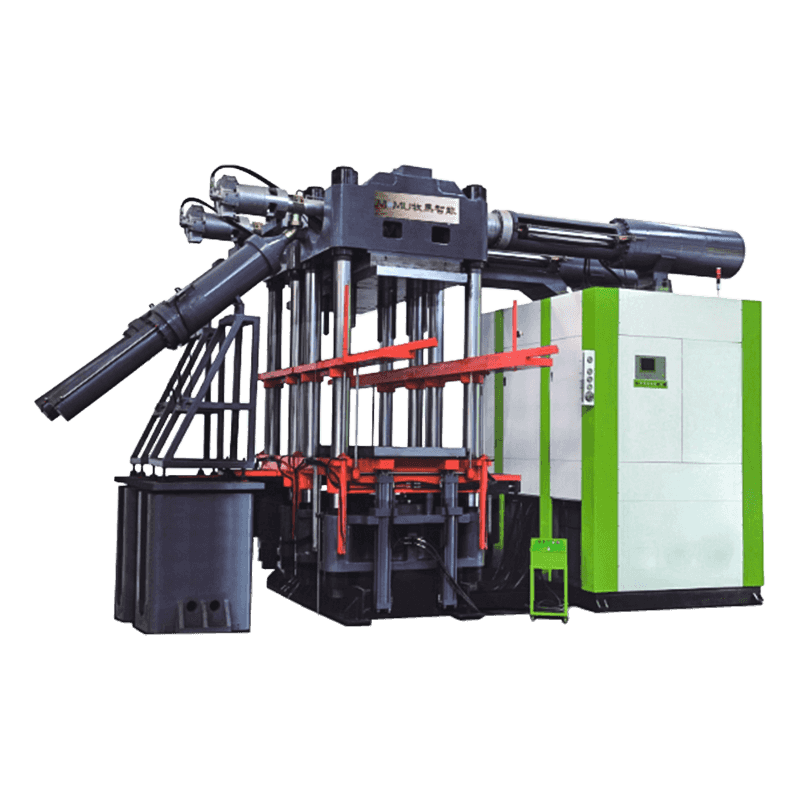
 Gumový a silikonový vstřikovací lis First In First Out Stroj na vstřikování pryže a silikonu FIFO dostupný v horizontální a vertikální konfiguraci, s třístupňovým řízením PLC pro flexibilní a konzistentní výrobu. Zobrazit produkt →
Jednoduché návyky, které chrání výhodu FIFO
I sebelépe navržená vstřikovací jednotka může být narušena rutinními postupy. Několik zvyků udrží přínos neporušený.
- Zaznamenejte skutečnou dobu zdržení pro každou sloučeninu a zkontrolujte ji, kdykoli se cyklus zpomalí.
- Ověřte teplotu hlavně a komory pomocí kontaktní sondy, nejen pomocí displeje ovladače.
- Vyčistěte vstřikovací komoru po dlouhé odstávce, místo abyste vtlačili první dávku do dobré dutiny.
- Dbejte na přemostění podávací zóny, protože nerovnoměrné podávání ruší pořadí materiálu, který vstupuje do sudu.
- Zaznamenejte hmotnost výstřelu proti nastavené hodnotě, aby byl úlet zpozorován dříve, než se stane šrotem.
Otázky, které slyšíme od Molders
Je jednotka FIFO vždy lepší volbou?
Ne automaticky. Pokud jsou vaše díly malé, vaše cykly jsou krátké a vaše směs toleruje široké tepelné okno, jednodušší design může být dokonale ekonomický. FIFO získává své místo, když doba pobytu představuje skutečné riziko pro kvalitu.
Může vstřikovací jednotka FIFO používat tekutý silikon?
Ano, a to je často preferované uspořádání. Tekutý silikon rychle vytvrzuje při zvýšené teplotě, takže omezení toho, jak dlouho čeká odměřený objem v teplé komoře, vám poskytne širší okno pro zpracování a konzistentnější vyplnění dutiny.
Pomáhá FIFO, když stroj napájí automatizovanou linku?
Je tomu tak, protože automatizace odstraňuje operátora, který si dříve všiml pomalého cyklu nebo rostoucí hmotnosti výstřelu. Předvídatelné materiální chování se stává jedinou pojistkou, což je částečně důvod integrace zařízení na formování pryže do automatizovaných výrobních linek odměňuje stroje krátkými, opakovatelnými dobami zdržení.
FIFO není marketingová značka; je to popis toho, jak materiál prochází strojem, a je to něco, co si můžete ověřit pomocí stopek a teplotní sondy. Pokud váš současný proces bojuje se spáleninami, krátkými výstřely nebo závažími, která každou směnu putují o několik gramů, je vstřikovací jednotka rozumným místem, kde začít hledat. Řekněte nám, co formujete a jak probíhají vaše cykly, a my vám pomůžeme posoudit, zda je vstřikovací stroj FIFO správnou odpovědí pro vaši podlahu, nebo zda jsou vaše peníze lepší utratit jinde.